lunes, 6 de noviembre de 2017

Laser MicroJet ® : (07/17)
En el campo de la ingeniería aeroespacial se ponen a prueba todas las tecnologías y materiales que surgen de los laboratorios y que se encuentran por primera vez en el mercado, precisamente de las necesidades de este campo, nace la evolución y el impulso económico para que tenga lugar.

En el campo de los motores de turbina a chorro, la calidad de los materiales afecta drásticamente al rendimiento y la fiabilidad. Los factores económicos dominan todos estos aspectos.
Si hablamos específicamente de las palas de la turbina, tienen una geometría muy especial y también los materiales utilizados son muy particulares. Todo está diseñado para garantizar la funcionalidad en condiciones realmente adversas como pueden ser condiciones de temperaturas y presiones muy altas.

Los sistemas de enfriamiento de estas palas de la turbina son esenciales para garantizar su fiabilidad y resistencia al uso. Hasta ahora, se usaban técnicas tradicionales o procesos "EDM", pero con otros procesos obligatorios añadidos.
La evolución ha llevado al uso del láser, pero siempre teniendo en cuenta dos grandes inconvenientes, el material fundido se adhiere a la pieza durante el proceso de fabricación y “HAZ”. Ambos problemas son de gran importancia si pensamos en el uso final del producto y la calidad y exactitud que necesitamos en el producto final.

Gracias a Charlie Hu, ingeniero de producción industrial de GE Power & Water, quien está explorando nuevos sistemas como: la perforación de orificios de refrigeración con una tecnología llamada Laser MicroJet desarrollada por la compañía suiza "Synova".

Esta tecnología le permite usar agua como medio (similar al principio de fibra óptica) para conducir la luz láser y al mismo tiempo para enfriar y limpiar el área que nos interesa.


Otra ventaja muy importante es que el proceso de perforación con esta tecnología no necesita ningún segundo proceso añadido, para esta aplicación en concreto.
Además de las claras ventajas citadas anteriormente, existen otras como que el láser siempre está enfocado, ya que el punto focal se encuentra dentro de la boquilla y se extiende a lo largo del chorro de agua.


Características del láser:
  • Laser Nd: YAG pulso operando en el campo de 1064 nm, 532 nm o 355 nm
  • Potencia 5 W a 200 W
Características agua:
  • Agua pura desionizada y filtrada a baja presión.
  • El consumo de agua es extremadamente bajo gracias al chorro "fino" : ca. 1l/h a 300 bar.
  • Las fuerzas de ejercicio son insignificantes (<0,1 N)

Características boquillas:

  • Boquillas de zafiro o diamante, porque la dureza de estos materiales le permite generar un chorro de agua largo y estable durante mucho tiempo sin necesidad de reemplazo.
  • Diámetro entre: 25-150 μm


Sin embargo esta tecnología es ideal para las siguientes industrias:
• Aviación
• Fabricación de herramientas
• Diamantes y joyas
• Relojes
• Procesamiento de semiconductores y materiales fotovoltaicos
• Micro-mecanizado


http://www.industrial-lasers.com/articles/print/volume-32/issue-4/features/laser-drilling-improves-turbine-engine-performance.html

https://www.synova.ch

domingo, 5 de noviembre de 2017

Laser en Automoción (04/17)
En las últimas décadas el láser siempre ha estado muy presente en la industria de la automoción. Pero en estos últimos años su uso se está extendiendo, debido a la flexibilidad y control que permite.
La industria automovilística tiene dos grandes retos: La fabricación eficiente y la personalización dentro de una misma línea de producción. Se requieren cada vez materiales más ligeros, pero que esto no suponga una perdida de resistencia global. Esto implica una combinación de aceros de ultra-alta resistencia con aceros y aleaciones de aluminio, e incluso con materiales termoplásticos.
Esto hace que los métodos tradicionales de corte o soldadura no sean válidos, teniendo que recurrir a las técnicas por láser.

Corte de chapa de ultra-alto límite elástico.

Se ha evolucionado en el corte por láser, desde los primeros equipos de CO2 hasta los de fibra óptica, con corte de geometrías 3D de 5 ejes.
Los aceros de alta y ultra-alta resistencia (AHSS y UHSS) tienen que ser conformados en caliente. Debido a esto el corte de chapa de ultra-alto límite elástico es cortado por láser, debido a la precisión y calidad de corte frente a otros tipos de corte (plasma o chorro de agua). Para cortes en 3D, se requiere una maquinaria adecuada, ya que el recorrido puede ser de varios metros. Se requiere un cabezal birrotativo, para que el láser siempre este normal a la superficie de corte. El posicionamiento de la chapa, también resulta clave para mantener un GAP correcto durante el proceso de corte.
Las evoluciones producidas durante estos últimos años han permitido que los procesos de corte sean en serie a altas velocidades.
La automoción es un sector en el que se requieren grandes velocidades para tener una mayor producción. Esto se traduce en que se va a tener varias máquinas trabajando en paralelo y tienen siempre las máquinas más evolucionadas del mercado.

Un ejemplo de estas máquinas pueden ser la Mitsubishi VZ10 Series 3D, donde los ejes de rotación del cabezal pueden rotar 360º/s o la TRUMPF TruLaser Cell 8030 (L60) que ha permitido reducir los tiempos de corte en un 20% (Con aceleraciones cercanas a los 2G) en una máquina que anteriormente ya era líder del sector, en lo que a productividad se refiere.
                                                                           Célula de corte TruLaser Cell 8030 de Trumpf.


Más información en: https://www.interempresas.net/Sector-Automocion/Articulos/184240-Laser-en-automocion-procesos-en-la-frontera.html
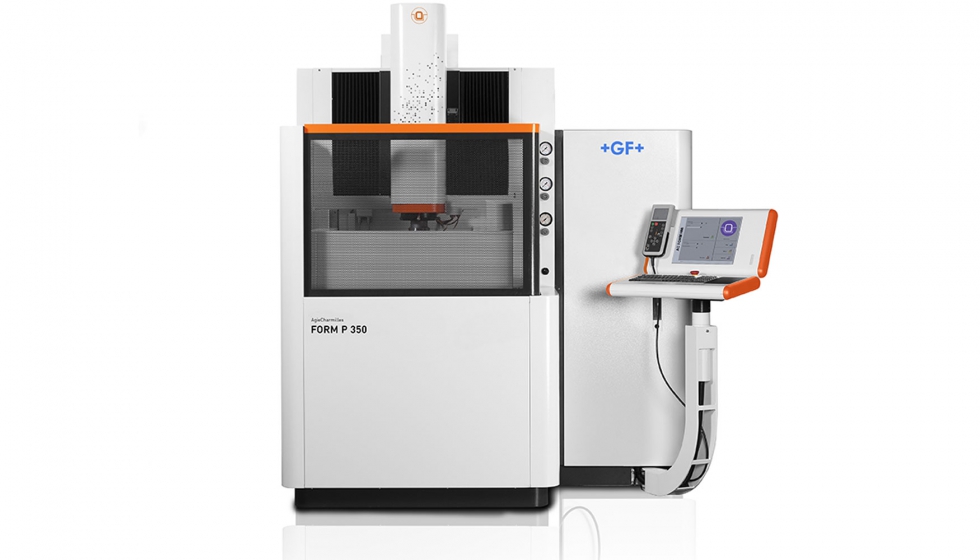
Las máquinas EDM de la familia Form para electroerosión por penetración dan forma al futuro: (10/11/2017)

La nueva familia de máquinas DSEDM AgieCharmilles Form de GF Machining Solutions sea cual sea el desafío actual o futuro, dan forma para avanzar en el éxito de los fabricantes.
Las series AgieCharmilles progresan con el software, la innovación técnica de sus predecesores, la interfaz hombre-máquina AC Form y el legendario know-how de EDM de GF Machining Solutions, tanto si se trata de una automatización sencilla o compleja.
Estas máquinas ayudan a eliminar costosas operaciones manuales, una variedad de características para apoyar la transformación de los fabricantes (Industry 4.0), además que nos ofrecen una tecnología Econowatt para ahorrar energía y un software eTracking para el seguimiento del proceso EDM y una completa trazabilidad.


foto
                Maquina serie AgieCharmilles Form


Las series AgieCharmilles Form alcanzan un rendimiento mucho mayor que el que fue posible con el mecanizado con grafito y cobre. El mecanizado perfectamente repetible de micromoldes es solo un ejemplo de las soluciones de DSEDM. De manera que, la tecnología iGAP de esta serie permite la rigidez de los productos finales moldeados por inyección de plástico con nervaduras profundas reforzadas con plástico,también garantiza un mecanizado rápido y preciso de los moldes de las nervaduras con un respeto superior por la homogeneidad cónica requerida de desmoldaje y la homogeneidad VDI en toda la superficie del molde.
La automatización de las máquinas de la serie AgieCharmilles Form es una de las formas con las que se aumenta la productividad para los usuarios, ya que no precisan de estar continuamente en el lugar de trabajo.También está serie de máquinas puede conectarse a robots externos y ofrecer soluciones integradas de paletización (cambio de electrodos).


TIPOS DE SERIES AGIECHARMILLES:

1) AgieCharmilles Form X: una precisión extrema y sin compromisos.

La serie AgieCharmilles Form X ofrece una exactitud extrema, la precisión más alta en la producción en masa y una productividad sin precedentes. 
Se puede lograr una producción en masa de alta calidad y automatizada gracias a la termoestabilización dinámica de estas máquinas.
Ofrece un tiempo elevado de funcionamiento, sin necesidad de intervención manual, gracias a la automatización. 

2) AgieCharmilles Form S: gran éxito en microperfiles.

Las soluciones AgieCharmilles Form S de GF Machining Solutions abren nuevos campos para la miniaturización, optimizan la productividad, garantizan una precisión duradera y tienen la disposición de automatización.
Se puede lograr una precisión elevada y duradera.
La instalación de termoestabilización estándar garantiza un rendimiento totalmente estable.
Además, la AgieCharmilles Form S está preparada para la automatización y satisfacer todas sus necesidades ya sean simples o complejas.

3) AgieCharmilles Form P.

La serie AgieCharmilles Form P ofrece resultados perfectos con el proceso EDM de electroerosión por penetración intuitivo y alta productividad a manos de los usuarios, gracias a la automatización.
Maximiza el acabado de superficies y la homogeneidad generando los ajustes de chispa EDM ideales.

4) AgieCharmilles Form E.

Esta máquina multifacética ofrece el mejor valor para la inversión en la producción de moldes y piezas. 
La gestión dieléctrica automática aumenta el tiempo de mecanizado y reduce la intervención humana.
El llenado y vaciado del tanque de trabajo es ahora automático, y la altura del dieléctrico se puede ajustar mientras se ejecuta un programa.
Capacidades ampliadas de automatización. 
Buen rendimiento EDM para poder hacer frente a sus retos diarios.


https://www.interempresas.net/MetalMecanica/Articulos/197105-maquinas-EDM-de-familia-Form-para-electroerosion-por-penetracion-dan-forma-al-futuro.html

sábado, 4 de noviembre de 2017

Mejora de velocidad de corte y soldadura por láser(10/15)
Ingenieros del Fraunhofer Institute for Silicon Technology (ISIT) en conjunto con el Fraunhofer Institute for Materials and Beam Technology (IWS), han desarrollado unos reflectores de silicio para la orientación del haz láser con la robustez necesaria para manejar las altas potencias necesarias que se dan en los procesos de corte y soldadura por láser.

Se consigue el manejo de la operación a alta potencia gracias a un nuevo recubrimiento protector, que actúa junto con el reflector, y de un tamaño mayor (superior a unos 20mm frente a los 1-2mm de los convencionales), lo que también permite el manejo de láseres con un mayor haz.

Comparación de la dimensión de los microreflectores

Una de las ventajas más remarcables de estos nuevos reflectores, es su capacidad para girar hacia atrás y adelante a muy elevadas velocidades, alcanzando frecuencias cercanas a los 0,1MHz, lo que permite una mejor distribución de la energía del haz en la pieza, más efectiva que la del resto de sistemas convencionales, en los que se opera alrededor de 1KHz.

Además de este considerable aumento en la frecuencia, los estudios muestran que estos reflectores permiten todo tipo de posibilidades, tales como corte, soldadura o endurecimiento de superficies.

Estos reflectores pueden reducir la rugosidad de los bordes de las piezas cortadas cuando se corta con CO2, además de evitar la formación de rebabas en la parte inferior del borde cortado.


Más información en: https://www.revistadyna.com/noticias-de-ingenieria/mejora-de-velocidad-de-corte-y-soldadura-por-laser
Estructuración eficaz de las superficies de metal con láser.  (10/17)
Últimamente, las llamadas “superficies funcionales” están en el punto de mira ya que, están tomando fuerza en industrias como la automovilística, sustituyendo piezas de acabado como el cuero. Capaces de ofrecer una precisión prácticamente sin límites, los láseres son la herramienta adecuada para esta tarea. Para garantizar que la productividad se corresponde con la precisión, se está desarrollando una máquina capaz de procesar de manera eficiente incluso las superficies grandes gracias a una combinación de dos tipos distintos de pulso.

Desde hace tiempo, los láseres de pulso ultracorto han sido los más utilizados para procesar micromateriales. Independientemente del material, los láseres de pulso ultracorto pueden realizar ablaciones, incluso en el rango del micrómetro, con gran precisión. La única desventaja se aprecia en el tiempo que lleva la operación en términos de aplicación industrial.

Actualmente, las  respuestas más habituales para mejorar, han sido una mayor potencia del láser, también ganar tiempo con un escaneado más rápido, o la división de los haces láser en haces múltiples. Un nuevo consorcio industrial y de investigación propone  el estudio de la aplicación de un enfoque diferente, donde los colaboradores desarrollan una máquina láser que utiliza un láser de pulso ultracorto estricto sólo para los detalles más ínfimos, el resto del trabajo es llevado a cabo previamente utilizando un productivo láser de nanosegundos. Por tanto, obtenemos un resultado de calidades menores en el primer paso, pero con una velocidad de mecanizado formidablemente mayor, entonces es cuando actúa el láser de pulsos ultracortos para obtener el resultado final.


Procesamiento paso a paso: se crea una estructura básica con los pulsos de nanosegundos (derecha), antes de realizar el trabajo detallado utilizando pulsos de picosegundos ultracortos de gran precisión, (izquierda). Foto: Fraunhofer ILT, Aachen, Germany.

Concretamente en la industria automovilística, éste tipo de acabados, cada vez son más comunes, la mayor parte de estas piezas en 3D se fabrican utilizando el moldeo por inyección de plástico, pero ésta técnica puede ser un gran avance, por rapidez de producción y por acabados de las mismas.

Los láseres de pulso ultracorto emiten pulsos de picosegundos que pueden resultar insuficientes para lograr los niveles requeridos, pero pueden llevar a cabo una ablación ultraprecisa. El objetivo del proyecto de investigación eVerest es encontrar una manera de combinar los pulsos de picosegundos y nanosegundos.

Fundado por el Ministerio Federal Alemán de Educación e Investigación, el proyecto pretende desarrollar una máquina completa y una tecnología de sistema para la fabricación eficiente de herramientas de moldeo en 3D de grandes formatos para superficies de diseño.

Combinando pulsos de nanosegundos y picosegundos se obtiene una fabricación eficaz de precisión de las superficies funcionales. Foto: Fraunhofer ILT, Aachen, Germany
Uno de los objetivos clave del proyecto es la posibilidad de operar la máquina sin tener que ser un experto en la tecnología adyacente, es decir, una ventaja importante con respecto a la delicadeza requerida para el proceso de grabado. En última instancia, la tecnología láser de precisión controlada traza el camino de la consecución de una automatización completa.


Más información en: http://www.interempresas.net/MetalMecanica/Articulos/197613-Estructuracion-eficaz-de-las-superficies-de-metal-con-laser.html


viernes, 3 de noviembre de 2017

Flow desgrana las ventajas de corte por chorro de agua frente a los CNC (03/17)

La empresa Flow, fabricante pionero de maquinaria de corte por chorro de agua, desvela las ventajas de este sistema frente a los CNC.


La primera aplicación puesta en el mercado por Flow Research fue el uso de un chorro de agua como herramienta de corte industrial. Poco después, y con el avance y desarrollo de la tecnología, se inventó y perfeccionó el primer sistema de corte por chorro de agua abrasivo del mundo.


La empresa asegura que, no importa el material que se esté cortando: granito, mármol, piedra artificial, etc; la capacidad del chorro de agua con abrasivo para realizar el mecanizado de partes complejas y a elevada velocidad, todo ello sin incurrir en roturas, ha otorgado una imperiosa mejora en cuanto a la flexibilidad.
                                          

En comparación con las herramientas de corte tradicionales o máquinas CNC, la tecnología desarrollada por Flow, reduce drásticamente el tiempo de mecanizado para el trabajo de piedra, vidrio y revestimientos cerámicos. Además es capaz de cortar gran diversidad de formas complejas en materiales de espesores desde 1.5 mm hasta más de 25 cm, en tiradas grandes o pequeñas.


BENEFICIOS FRENTE AL CNC:

            Una de las principales ventajas a destacar del chorro de agua abrasivo, es que no aporta calor ni tensión superficial sobre la pieza a mecanizar, por lo tanto el material conserva su aspecto y propiedades originales.

            En base a lo expuesto por la empresa Flow, y a sus últimas investigaciones, el corte por chorro de agua destaca por una mayor productividad y corte rápido con un resultado de piezas de alta calidad.
            En cuanto a su precisión, trabaja con un mínimo ancho de corte paras las exigencias más elevadas, lo que supone un gran avance con respecto a las tecnologías convencionales por arranque de viruta en las cuales, debido al radio de la herramienta de corte, no se podían obtener con tanta precisión aristas vivas en el mecanizado. Esto minimiza la necesidad de procesos de acabado secundario.
            Otra de las ventajas que destaca el fabricante de este sistema de corte es que permite realizar el corte omnidireccional, incluso en rincones estrechos, y no es necesaria la sujeción generalizada de las piezas, dado que las fuerzas laterales o verticales son mínimas. Esto se traduce en un ahorro y un bajo coste en cuanto a utillajes, y en útiles con una mayor flexibilidad.


Más información en:
https://www.focuspiedra.com/flow-desgrana-las-ventajas-del-corte-por-chorro-de-agua-frente-a-los-cnc/ 
Otras fuentes: https://www.flowwaterjet.es/Aprender-es/Ventajas-del-chorro-de-agua.aspx#versatility
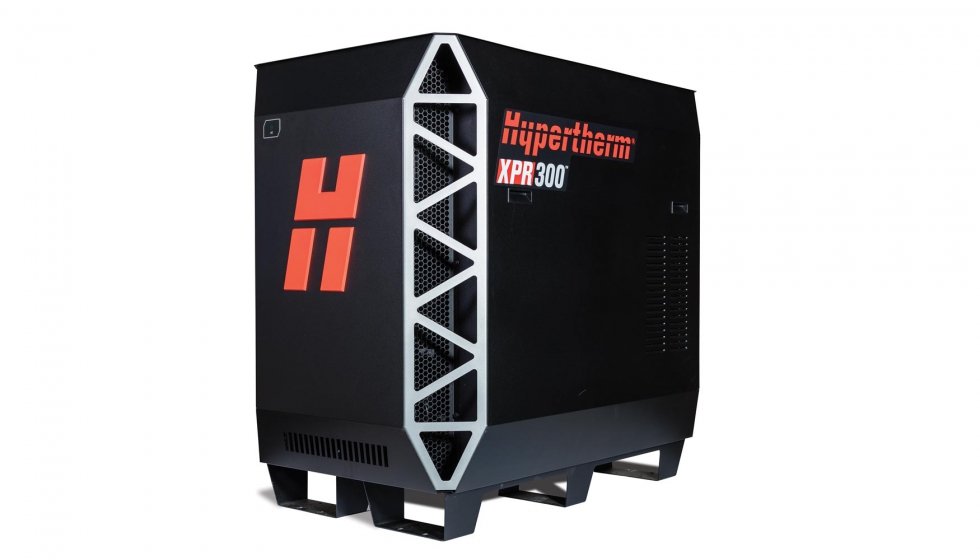
Hypertherm presenta una nueva clase de plasma con el lanzamiento del XPR3000 con corte X-Definition. (03/17)
foto

Hypertherm, presenta una clase de plasma totalmente novedoso denominado X-Definition, disponible por primera vez en un sistema de plasma de 300 A llamado XPR300.


Esta tipo de plasma combina avances tecnológicos y procesos refinados de plasma de alta definición ofreciendo una calidad de corte por plasma inigualables en acero al carbono, acero inoxidable y aluminio, que tras varios nuevos procesos  pendientes de patente como las tecnologías Vented Water Injection (VWI), de reducción de plasma y Vent-to-Shield, el resultado final son unos bordes con cortes más cuadrados, una angulosidad menos marcada y un acabado excelente de la superficie en metales no ferrosos como el aluminio o el acero inoxidable.


El plasma X-Definition está disponible en el nuevo XPR300 de Hypertherm, que realiza cortes con más rapidez y emplea la potencia de forma más eficiente que los sistemas anteriores de la marca. También aporta una mejora en la capacidad de perforación gracias a una mayor potencia y a un proceso exclusivo con ayuda del argón, lo que permite una perforación un 30% más gruesa en acero al carbono y un incremento del 20% en acero inoxidable.


Por otro lado, la duración de los consumibles y la calidad de corte durante este periodo muestran un increíble aumento gracias a avances como Cool Nozzleo Arc Response Technology, la cual, se encarga de la protección de consumibles frente al impacto negativo de los errores de apagado gradual, aspecto muy común en los cortes de la vida real. La reducción de los mismos hace que los consumibles XPR pueden durar hasta tres veces más que en sistemas de generaciones anteriores de la competencia.

Aunque es el sistema más avanzado de Hypertherm, el XPR300 es fácil de usar. Los sensores de la fuente de energía facilitan códigos de diagnóstico refinados e información muy mejorada sobre la monitorización de sistemas. Esto permite reducir el tiempo en la localización de problemas y así mejorar la optimización y el funcionamiento del sistema global. Además, el sistema cuenta con menos consolas y conexiones para reducir el tiempo empleado por los operarios en la puesta marcha y  aumentar el tiempo que dedican al  corte. Otra nueva característica del diseño es una antorcha de cambio rápido que permite al operador cambiar rápidamente las antorchas con solo una mano, sin olvidar que todas las consolas cuentan con capacidad de gases avanzada y automática que permite a los operarios seleccionar e implementar trabajos de corte directamente desde el CNC, además de wifi en la fuente de energía para habilitar la monitorización a distancia del sistema, o incluso de varios sistemas.


https://www.interempresas.net/Deformacion-y-chapa/Articulos/180758-Hypertherm-presenta-nueva-clase-plasma-lanzamiento-del-XPR300-corte-X-Definition.html